Стальной канат произвёл настоящую революцию в грузоподъёмной индустрии. Сложно представить современную стройку, промышленное предприятие или порт без этих надёжных помощников. Но сам по себе трос - лишь полуфабрикат. Настоящим рабочим инструментом его делают способы заделки концов, превращающие обычный канат в полноценный строп с петлями и захватами. От того, насколько качественно выполнена эта операция, зависит не только эффективность работы, но и безопасность людей.
Заделка стальных канатов представляет собой технологический процесс соединения концевых участков троса для формирования замкнутой петли или крепления к элементам такелажа. По сути, это создание неразрывного узла, который должен сохранять прочностные характеристики, максимально приближенные к исходному канату. Причём речь идёт не только о стальных канатах - подобные операции выполняются и с синтетическими, и с растительными тросами, но именно стальные стропы остаются основным инструментом при проведении тяжёлых погрузочно-разгрузочных работ благодаря своей надёжности и разнообразию конфигураций.
Профессионалы, занимающиеся заделкой строп, обязаны строго соблюдать требования нормативной документации, как отечественной, так и международной. Но и обычным пользователям важно понимать ключевые различия между методами фиксации, чтобы сделать осознанный выбор и контролировать качество изготовления. Рассмотрим подробно два самых распространённых способа: ручную заплетку и механическую опрессовку.
Ручная заплетка канатных строп
Заплетка метод, требующий настоящего мастерства. При формировании петли (она же называется «огон») конец троса загибают и его пряди распускают, после чего вручную вплетают обратно в тело каната в определённой последовательности. Получается аккуратное соединение без посторонних элементов, которое ещё называют конусным или скрытым. Лично я всегда восхищаюсь работой такелажников: за несколько минут они превращают жёсткий трос в гибкое изделие с идеальной петлёй.
Одно из главных преимуществ ручной заплетки - отсутствие грубых металлических деталей на стропе. Это критически важно при работе с грузами, имеющими чувствительную поверхность, или в стеснённых условиях, где опрессованная втулка может за что-то зацепиться и создать аварийную ситуацию. Готовый строп получается более гибким на участке петли.
Часто в такую петлю устанавливают коуш - специальную металлическую оправку каплевидной формы. Трос огибает коуш, и заплетка фиксирует его в этом положении. Зачем это нужно? Коуш принимает на себя нагрузку от соприкосновения с крюком или другим такелажным элементом, предотвращая перетирание и деформацию самого троса. Срок службы стропа с коушем значительно выше.
Для качественной ручной заплетки нужен не только опыт, но и правильный инструмент. Минимальный набор включает:
- молоток для осадки сплетённых прядей;
- пару хороших плоскогубцев;
- мощные кусачки или ножницы по металлу, чтобы ровно обрезать лишние концы;
- металлический шип (отлично подходит подковный гвоздь с обухом) - им разделяют тугие пряди и пробивают дорогу для вплетаемых концов;
- качественное освещение - работа ювелирная.
Опрессовка строп: технология и нюансы
Механическое сращивание, или опрессовка, более современный и технологичный подход. В этом случае концы троса также могут расплетаться и накладываться на коренную часть, но фиксация происходит за счёт обжима специальной металлической втулки гидравлическим прессом. Мощное давление заставляет алюминиевую (реже стальную) втулку деформироваться и буквально втекать в пустоты между прядями и проволочками, создавая монолитное соединение. Такой узел сохраняет огромный процент первоначальной прочности каната.
Опрессованные стропы бывают двух основных типов: с открытой петлёй (свободным огоном) и с коушем внутри петли. Второй вариант предпочтительнее при интенсивной эксплуатации, так как коуш, как я уже упоминал, защищает трос от истирания.
Однако у этого метода есть свои особенности. Грузоподъёмность опрессованного стропа на 100% зависит от целостности этого самого обжатого соединения. Если втулка по какой-то причине разрушится или будет некачественно обжата, петля просто рассыплется. Поэтому контролю качества здесь уделяют особое внимание.
Я несколько раз наблюдал за процессом опрессовки на производстве и вынес несколько важных моментов, которые обязаны соблюдать специалисты:
- После обжима на втулке часто образуются острые заусенцы. Их необходимо аккуратно удалить, чтобы при работе никто не порезал руки. Категорически нельзя забивать их обратно внутрь втулки нарушит структуру обжатия.
- Если заусенцы получаются слишком большими и их трудно убрать, это верный признак износа матриц пресса. Работа таким инструментом недопустима.
- За состоянием пресс-форм нужно следить: они всегда должны быть чистыми и слегка смазанными консистентной смазкой. Это облегчает извлечение готовой втулки и продлевает жизнь оборудованию.
- Матрицы в момент обжима должны быть строго параллельны друг другу. Перекос приведёт к неравномерному обжатию и снижению прочности.
Критически важен правильный подбор втулки под диаметр каната. Для этого используют специальные таблицы соответствия. Ниже приведены данные, которые помогут сориентироваться в выборе алюминиевых втулок для опрессовки.
Таблица соответствия диаметра каната и размера втулки (до опрессовки)
| Размер втулки | Диаметр каната (мм) | Внутренний размер a (мм) | Наружный размер b (мм) | Толщина стенки s (мм) | Длина l (мм) |
|---|---|---|---|---|---|
| 10 | 10 | 10.9 | 21.8 | 4.1 | 35 |
| 12 | 12 | 13.2 | 26.4 | 4.9 | 42 |
| 16 | 16 | 17.5 | 35.0 | 6.7 | 56 |
| 20 | 20 | 21.7 | 43.4 | 8.4 | 70 |
| 24 | 24 | 26.4 | 52.8 | 10.0 | 84 |
| 28 | 28 | 31.0 | 62.0 | 11.7 | 98 |
| 32 | 32 | 35.2 | 70.4 | 13.4 | 112 |
| 36 | 36 | 39.8 | 79.6 | 15.0 | 126 |
| 40 | 40 | 44.0 | 88.0 | 16.6 | 140 |
После опрессовки геометрия втулки, естественно, меняется. Она становится короче и шире. Важно, чтобы итоговые размеры также соответствовали нормативам.
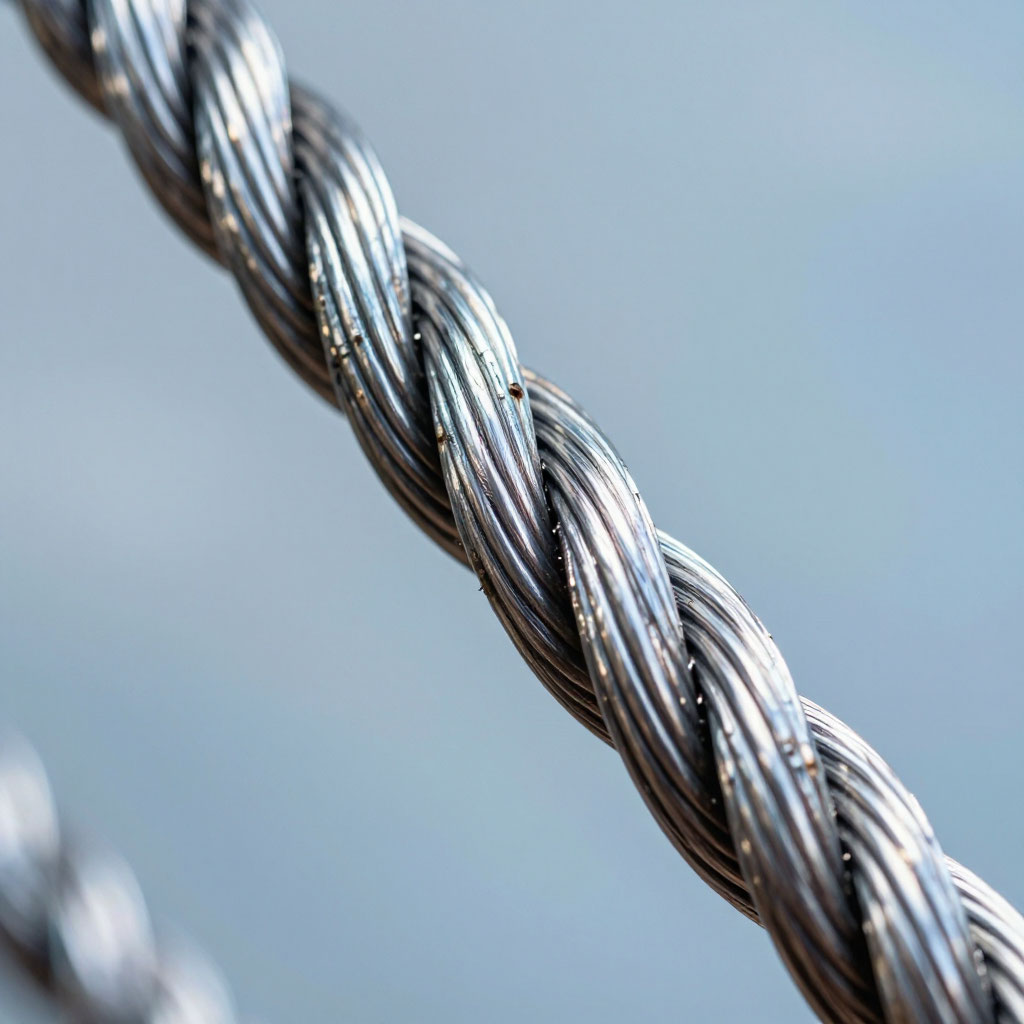
Таблица параметров втулки после опрессовки
| Размер втулки | Наружный размер после обжима (мм) | Длина после обжима l (мм) |
|---|---|---|
| 10 | 20 | 45 |
| 12 | 24 | 54 |
| 16 | 32 | 72 |
| 20 | 40 | 90 |
| 24 | 48 | 108 |
| 28 | 56 | 126 |
| 32 | 64 | 144 |
| 36 | 72 | 162 |
| 40 | 80 | 180 |
Сравнение надёжности и сферы использования
Где же какой метод применять? Тут всё довольно прагматично. Ручная заплетка остаётся незаменимой при строповке леса, брёвен или при работе с поддонами, из-под которых нужно аккуратно извлечь строп. Металлическая втулка опрессованного стропа может застрять, повредить груз или сама пострадать при защемлении. Гибкая заплетённая петля в таких ситуациях ведёт себя гораздо лучше.
Опрессованные стропы универсальные солдаты для всех остальных задач. Они дешевле в производстве (меньше ручного труда и расхода каната) и более стандартизированы. Их грузоподъёмность, как правило, выше.
На этот счёт есть чёткие цифры. Эффективность концевой заделки параметр, показывающий, какой процент от разрывной нагрузки оригинального каната сохраняет соединение.
Сравнительная эффективность методов заделки
| Метод заделки концов | Канат с метал. сердечником (IWRC) | Канат с органическим сердечником (FC) |
|---|---|---|
| Ручная заплетка | 80-90% | 80-90% |
| Опрессовка (мех. соединение) | 90-95% | 90-92,5% |
| Обжимные стальные фитинги | 95-100% | 90-95% |
| Канатные зажимы | 80% | 80% |
Как видите, опрессовка даёт выигрыш в прочности примерно на 10-15% по сравнению с ручным методом при работе с одним и тем же канатом. Если же говорить о фламандской проушине (разновидности заплетки) или использовании специальных фитингов, то там показатели могут быть ещё выше, приближаясь к 100%.
Какой метод выбрать
На самом деле, вопроса «что лучше?» не существует. Есть вопрос «что подходит для моих задач?». Разные способы сращивания демонстрируют разные эксплуатационные характеристики, и оптимальный выбор всегда диктуется конкретными условиями.
Если вы работаете в агрессивной среде, где строп трётся о края груза, - нужен коуш и, скорее всего, опрессовка. Если важна максимальная гибкость петли и сохранность поверхности груза - стоит присмотреться к ручной заплетке. При работе с экстремальными нагрузками, где важна каждая тонна запаса прочности, выбор падает на высокотехнологичные фитинги или специальные муфты с заливкой.
Максимальная безопасность и эффективность достигаются только тогда, когда метод заделки концов стропа соответствует условиям его применения. Не бывает универсального идеала, бывает правильный выбор под конкретную задачу. И лучше потратить время на изучение этого вопроса до покупки или изготовления стропа, чем столкнуться с проблемами во время работы.
Об авторе