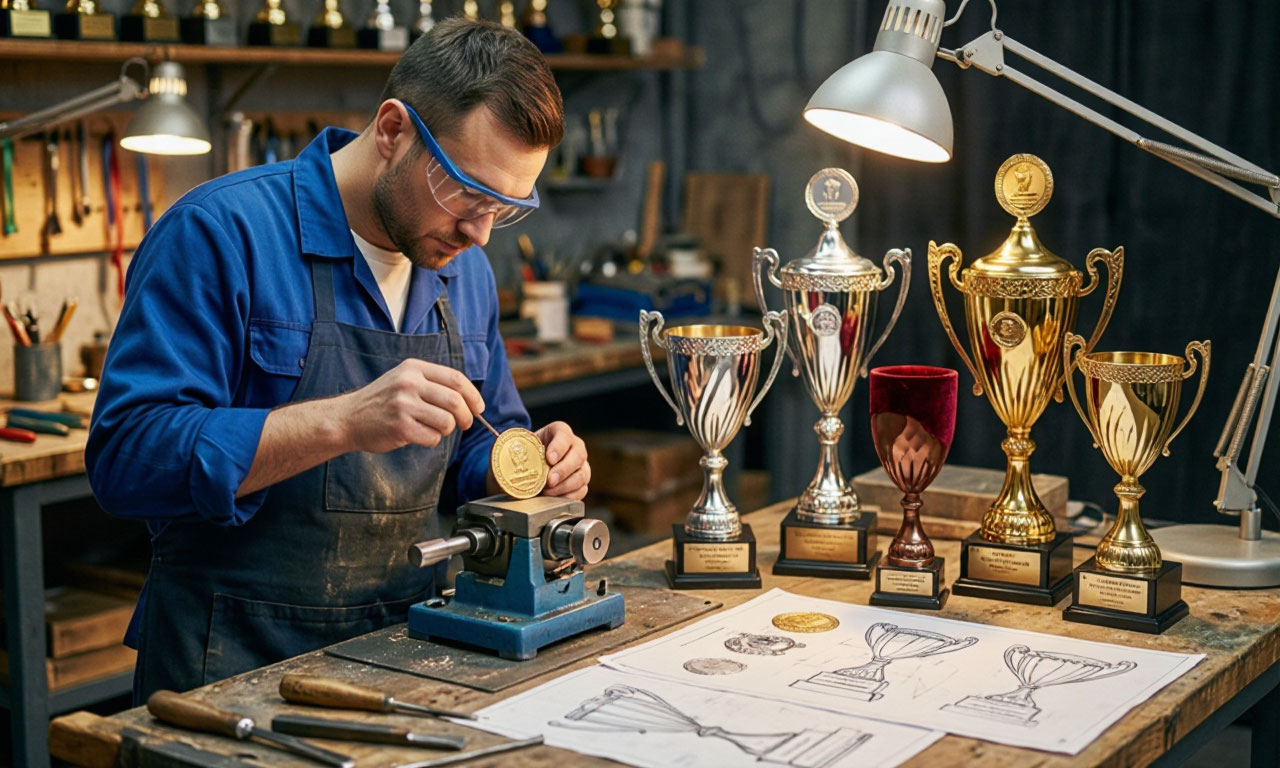
Создание эксклюзивного подарка или наградного знака это не просто производственный процесс, а синтез художественного замысла, инженерного расчёта и владения широким спектром технологий. За каждым изделием, будь то корпоративная плакетка, памятная медаль, гравированный кубок или брендированный сувенир, стоит последовательность операций, где каждая деталь влияет на итоговое восприятие https://art4you.ru/. Эксклюзивность формируется на пересечении материала, способа нанесения изображения и финишной обработки.
Понимание этих технологий позволяет не только выбирать подходящие решения, но и грамотно формулировать задачи перед производителем, добиваясь результата, который будет уместен в конкретном контексте от делового вручения до торжественной церемонии.
Гравировка. Необратимое воздействие как маркер ценности
Гравировка это механическое или физико-химическое удаление части материала с поверхности изделия для формирования устойчивого, нестираемого изображения. В контексте эксклюзивных подарков и наградной продукции этот метод ценится за долговечность и тактильную глубину: изображение воспринимается не как нанесённая плёнка, а как часть самого предмета. Существует несколько принципиально разных подходов к гравировке, и выбор между ними определяется материалом и требуемой детализацией.
Ручная гравировка, выполняемая штихелями или резцами, остаётся востребованной для уникальных художественных работ монограмм на ювелирных изделиях, авторских подписей на клинках, сложных орнаментов на металлических пластинах. Мастер контролирует глубину и ширину линии на каждом участке, что позволяет создавать плавные переходы тона.
Производительность такого метода невысока, а требования к квалификации исполнителя исключительны, поэтому ручная гравировка применяется там, где ценность изделия определяется именно уникальностью исполнения.
Механическая гравировка с использованием фрезерных станков с ЧПУ обеспечивает высокую повторяемость и точность. Вращающийся резец, управляемый программой, выбирает материал по заданному контуру.
Этот способ эффективен для серийных наградных плакеток, шильдиков и табличек, где требуется идентичность десятков или сотен экземпляров. Механическая гравировка хорошо работает с латунью, алюминием, акрилом и твёрдыми породами дерева, однако имеет ограничения по минимальной ширине линии обычно не менее 0,3–0,5 мм.
Лазерная гравировка занимает особое положение благодаря бесконтактному воздействию и широкому диапазону материалов. Сфокусированный лазерный луч вызывает локальное испарение или изменение структуры поверхности, создавая изображение с высокой детализацией. Для металлов применяются волоконные лазеры с длиной волны около 1064 нм, для органических материалов CO₂-лазеры с длиной волны 10,6 мкм.
При гравировке на нержавеющей стали методом окисления важно контролировать мощность и скорость, чтобы избежать чрезмерного потемнения и потери контраста; при работе с анодированным алюминием лазер снимает верхний оксидный слой, обнажая более светлый металл под ним.
Для эксклюзивных подарков лазерная гравировка открывает возможность воспроизведения фотографических изображений с полутоновой передачей. Технология растровой гравировки, при которой лазер проходит строку за строкой с переменной плотностью точек, позволяет получать портреты и сложные иллюстрации на дереве, камне, стекле и металле.
Ключевой параметр разрешение, измеряемое в точках на дюйм; для большинства материалов достаточно 300–600 DPI, тогда как для мелких деталей и текста высокого качества рекомендуется поднимать значение до 1000 DPI и выше.
Тампопечать. Гибкость для криволинейных поверхностей
Тампопечать, или тампонная печать, это метод непрямой глубокой печати, при котором изображение переносится с плоского клише на изделие посредством эластичного силиконового тампона. Эта технология незаменима для нанесения логотипов и надписей на предметы сложной формы: ручки, брелоки, зажигалки, флаконы, элементы корпусов электроники. Силиконовый тампон деформируется при контакте с поверхностью, повторяя её кривизну, что позволяет печатать на выпуклых, вогнутых и даже ступенчатых участках.
Процесс начинается с изготовления клише стальной или фотополимерной пластины, на которой изображение вытравлено на глубину от 15 до 40 мкм в зависимости от требуемой насыщенности краски. Краска наносится на клише, излишки удаляются ракельным ножом, после чего тампон опускается на форму, забирает краску из углублений и переносит её на изделие. Каждый цикл занимает несколько секунд, что делает тампопечать экономически эффективной для тиражей от нескольких десятков до десятков тысяч экземпляров.
Для наградной продукции тампопечать часто применяется в сочетании с гравировкой: например, основной объём изображения выполняется печатью, а финальный акцент имя лауреата или дата наносится гравировкой. При подготовке макета для тампопечати следует учитывать, что минимальная толщина линии составляет около 0,1 мм, а минимальный размер шрифта примерно 4–5 пунктов. Тонкие изящные шрифты с засечками могут "заплывать" на криволинейных поверхностях, поэтому для малых кеглей предпочтительны рубленые гарнитуры с достаточным межбуквенным интервалом.
Цветопередача в тампопечати ограничена одной краской за один прогон. Для многокрасочного изображения требуется изготовление отдельного клише и выполнение последовательных прогонов с промежуточной сушкой. Это увеличивает стоимость и время производства, поэтому для полноцветных изображений на плоских поверхностях экономически целесообразнее использовать сублимацию или УФ-печать.
Сублимация. Полноцветное изображение внутри материала
Сублимационная печать основана на физическом явлении перехода вещества из твёрдого состояния в газообразное, минуя жидкую фазу. В контексте декорирования изделий этот принцип реализуется следующим образом: изображение печатается сублимационными чернилами на специальной термотрансферной бумаге, затем бумага прижимается к поверхности с полимерным покрытием, и при нагреве до 180–200 °C чернила испаряются и проникают в структуру полимера, застывая в нём.
Результатом становится изображение, которое не лежит на поверхности, а является частью материала. Это обеспечивает исключительную устойчивость к истиранию, влаге и ультрафиолетовому излучению. Сублимация идеальна для текстиля футболок, шарфов, сумок, а также для изделий с полимерным покрытием: кружек, тарелок, брелоков, шильдиков из анодированного алюминия. Полноцветная печать с плавными градиентами и фотографической точностью делает сублимацию предпочтительным выбором для подарочных наборов с воспроизведением сложных визуальных образов.
Ограничение технологии заключается в требовании наличия полимерного слоя на поверхности. Металлы без специального покрытия, стекло, керамика без глазури и натуральные ткани с высоким содержанием хлопка не поддаются прямой сублимации. Для таких материалов применяются промежуточные решения: нанесение полимерного лака, использование плёнок-носителей или комбинирование с другими методами.
При заказе сублимационной печати на текстиле следует уточнять состав ткани для стойкого результата содержание полиэстера должно быть не менее 65%, а оптимально 100%.
Термотрансферная бумага также имеет значение: для светлых и тёмных изделий используются разные типы бумаги, а время и температура прессования подбираются индивидуально. Перед запуском тиража всегда выполняется тестовый образец, поскольку отклонение температуры на 10–15 °C может привести к недостаточной пропитке или, наоборот, к размытию изображения.
Брендирование и персонализация- два уровня индивидуализации
Брендирование и персонализация часто воспринимаются как синонимы, однако между ними существует принципиальное различие, определяющее как стоимость, так и эмоциональное воздействие подарка. Брендирование предполагает нанесение на изделие логотипа, названия компании или фирменного знака. Задача брендированного подарка распространять идентичность бренда, напоминать о нём и создавать ассоциативную связь. Тираж таких изделий, как правило, велик, а себестоимость единицы ниже за счёт масштаба.
Персонализация идёт дальше: она добавляет к брендированию индивидуальные данные получателя имя, инициалы, должность, дату вручения или личное сообщение. Персонализированный подарок перестаёт быть обезличенным сувениром и становится адресным жестом. Для наградной продукции персонализация является обязательным элементом: медаль без имени лауреата теряет значительную часть своей ценности.
Технически персонализация может выполняться теми же методами, что и брендирование, но требует либо переменных данных в цифровом файле, либо отдельной операции после основного тиража.
Ключевая сложность персонализации в серийном производстве сохранение единого стиля при вариативности содержания. Если основной дизайн награды включает логотип и графические элементы, а имя получателя добавляется позже, необходимо обеспечить визуальную согласованность шрифтов, размеров и расположения. Практический подход заключается в создании шаблона с фиксированными зонами для постоянных и переменных элементов.
Переменные данные загружаются в оборудование через таблицы или базы данных, что позволяет автоматизировать процесс без потери качества.
Для эксклюзивных подарков персонализация может выходить за рамки текста. Индивидуальный подбор материала, цвета, формы и даже запаха упаковки всё это формирует уникальный опыт получателя. Однако каждый дополнительный уровень индивидуализации увеличивает срок производства и требует более тщательного согласования на этапе макетирования.
Макетирование. От идеи к производственному файлу
Макетирование это этап, на котором абстрактная идея превращается в точную инструкцию для производственного оборудования. Ошибки и неточности, допущенные на этой стадии, неизбежно проявляются в готовом изделии, поэтому макетирование требует не только графических навыков, но и понимания ограничений каждого метода нанесения.
Первым шагом становится создание эскиза или концепции, которая учитывает назначение изделия, целевую аудиторию и контекст вручения. На основе концепции разрабатывается векторный макет в специализированном программном обеспечении. Векторный формат принципиально важен, поскольку растровые изображения при масштабировании теряют качество, а для лазерной резки и гравировки требуются контуры с математической точностью.
На этапе макетирования определяются цветовая модель и параметры вывода. Для тампопечати макет разбивается на отдельные цветовые слои, для сублимации готовится полноцветный файл с учётом цветового профиля принтера, для лазерной гравировки задаются мощность, скорость и количество проходов для каждого типа линий. Всегда запрашивайте у производителя технологические требования к макетам до начала разработки дизайна.
Это позволяет избежать ситуаций, когда художественно безупречный макет оказывается невоспроизводимым выбранным методом.
Следующий этап создание физического образца или сигнального экземпляра. Для сложных изделий может потребоваться несколько итераций: первый образец позволяет оценить пропорции и читаемость, второй уточнить оттенки и фактуру, третий утвердить финальную конфигурацию. Для наградной продукции изготовление сигнального экземпляра является обязательной практикой, поскольку только в материале можно оценить вес, баланс и тактильные качества изделия.
Лазерная резка- контурная точность и сложная геометрия
Лазерная резка позволяет создавать изделия сложной формы с высокой точностью и минимальной шириной реза. В производстве наградной продукции этот метод используется для изготовления акриловых плакеток, деревянных оснований, металлических накладок и декоративных элементов. Луч лазера плавит, испаряет или выжигает материал по заданному контуру, оставляя кромку, которая в зависимости от материала и режима может быть отполированной, матовой или обугленной.
Акрил является одним из наиболее популярных материалов для лазерной резки в наградной индустрии. Экструдированный акрил при резке даёт гладкую, почти отполированную кромку, тогда как литой акрил образует матовую поверхность, которая может быть использована как декоративный эффект. Толщина материала определяет требуемую мощность лазера: для акрила толщиной 3 мм достаточно 30–40 Вт, для 10 мм потребуется 60–80 Вт, а для 15 мм от 100 Вт и выше.
- Дерево и древесные материалы также хорошо поддаются лазерной резке. Берёза, бук, дуб и орех могут быть разрезаны и одновременно гравированы, что позволяет создавать изделия с комбинированной обработкой например, деревянную основу с вырезанным контуром и гравированным текстом на поверхности.
- При резке древесины важно учитывать направление волокон рез поперёк волокон даёт более чистую кромку, тогда как вдоль волокон может наблюдаться ворсистость. Для тёмных пород дерева увеличение мощности может привести к обугливанию кромки, поэтому оптимальные параметры подбираются экспериментально.
- Металлы, за исключением тонколистовых, режутся лазером ограниченно. Волоконные лазеры мощностью от 500 Вт способны разрезать нержавеющую сталь толщиной до 3–4 мм, однако для наградной продукции чаще используется комбинация лазерной гравировки и механической резки или гидроабразивной обработки.
- Для шильдиков и тонких металлических пластин лазерная резка остаётся эффективным решением, обеспечивая высокую точность контура и возможность создания сложных внутренних вырезов.
Шильдик- функциональная маркировка как элемент дизайна
Шильдик это металлическую или полимерную пластину с нанесённой маркировкой, которая выполняет одновременно информационную и декоративную функцию. В контексте наградной продукции шильдики используются как накладные элементы на деревянные основания, подарочные коробки, папки для дипломов и корпоративные сувениры. Шильдик может содержать логотип, название мероприятия, имя получателя или комбинацию этих элементов.
Материальная основа шильдика определяет его визуальный характер и долговечность. Латунь даёт благородный золотистый оттенок и хорошо поддаётся гравировке, создавая контраст между полированной поверхностью и матовым углублением.
Нержавеющая сталь обеспечивает современный, технологичный вид и устойчивость к коррозии. Анодированный алюминий позволяет получать цветные поверхности и использовать сублимационную печать для полноцветных изображений. Двухслойный пластик с цветным верхним слоем и контрастным нижним это экономичную альтернативу металлу: лазер снимает верхний слой, обнажая нижний, что создаёт чёткое двухцветное изображение.
Технология изготовления шильдика выбирается в зависимости от требуемого визуального эффекта и тиража. Для крупных партий с простым дизайном оптимальна штамповка с последующей заливкой эмалью. Для средних тиражей с полноцветной печатью сублимация на алюминии. Для единичных эксклюзивных изделий фрезерование или лазерная гравировка с ручной полировкой. Крепление шильдика к изделию может осуществляться на клей, двусторонний скотч, винты или магниты; выбор способа зависит от материала основания и условий эксплуатации.
Постпечатная обработка? Финиш, формирующий восприятие
Постпечатная обработка охватывает совокупность операций, выполняемых после основного нанесения изображения и придающих изделию завершённый вид. В производстве подарочной и наградной продукции эти операции выполняют не только утилитарную, но и эстетическую функцию: они создают тактильные ощущения, защищают изображение от внешних воздействий и формируют общее впечатление от изделия.
Лакирование нанесение прозрачного покрытия на поверхность может быть сплошным или выборочным. Сплошной глянцевый лак усиливает насыщенность цветов и создаёт эффект глубины, матовый лак придаёт бархатистость и снижает блики. Выборочное лакирование позволяет выделить отдельные элементы изображения, создавая контраст между глянцевыми и матовыми участками. УФ-лак отверждается под воздействием ультрафиолетового излучения, что обеспечивает высокую твёрдость покрытия и устойчивость к истиранию.
Ламинация предполагает припрессовку прозрачной плёнки к поверхности изделия. Плёнка может быть глянцевой, матовой, текстурированной или металлизированной. Помимо декоративной функции, ламинация защищает изображение от влаги, царапин и выцветания. Для подарочных коробок и папок с дипломами ламинация является стандартной операцией, обеспечивающей сохранность внешнего вида при многократном использовании.
Вырубка прорезание контура изделия с помощью острого штампа применяется для создания фигурных папок, коробок, воблеров и накладных элементов. Точность вырубки зависит от качества штампа и совмещения с печатным изображением. Биговка продавливание линии сгиба необходима для формирования ровных сгибов на картонных изделиях без повреждения красочного слоя. Эти операции выполняются на специализированном оборудовании и требуют точного позиционирования.
Тиснение! Металлический блеск и рельефная выразительность
Тиснение занимает особое место среди методов постпечатной обработки благодаря способности создавать изображения с металлическим блеском или рельефной глубиной. Различают несколько видов тиснения, каждый из которых имеет собственные технологические особенности и область применения.
Горячее тиснение фольгой наиболее распространённый метод создания металлизированных изображений на бумаге, картоне, коже и некоторых полимерах. Нагретый штамп прижимает фольгу к поверхности, и под воздействием температуры и давления клеевой слой фольги активируется, перенося металлический или цветной слой на изделие. Температура штампа варьируется от 90 до 180 °C в зависимости от материала и типа фольги.
При тиснении на текстурированных поверхностях (например, на кожзаменителе или дизайнерском картоне с рельефом) требуется увеличенное давление и более эластичная фольга, чтобы обеспечить полный контакт штампа с поверхностью.
Холодное тиснение фольгой выполняется без нагрева: на поверхность наносится УФ-полимеризующийся клей, к которому прижимается фольга, после чего клей отверждается под ультрафиолетовой лампой. Этот метод позволяет работать с термочувствительными материалами и обеспечивает высокую детализацию изображения. Холодное тиснение часто используется для создания тонких линий и мелких текстов, которые при горячем тиснении могут "заплывать" из-за растекания клея.
Конгревное тиснение, или конгрев, создаёт рельефное изображение без использования фольги. Штамп с углублённым изображением и контрштамп с соответствующим рельефом формируют объёмное изображение на поверхности материала. Конгрев придаёт изделию скульптурную выразительность и часто применяется для обложек подарочных изданий, папок для дипломов и корпоративных упаковок.
Блинтовое тиснение разновидность конгрева, при которой изображение выполняется без фольги, только за счёт деформации материала, создавая матовый рельеф на глянцевой поверхности.
Сочетание различных видов тиснения в одном изделии позволяет достигать сложных визуальных эффектов. Например, золотая фольга для логотипа, матовое блинтовое тиснение для фонового орнамента и конгрев для объёмного элемента создают многослойное восприятие, подчёркивающее статус подарка или награды. При планировании таких комбинаций важно учитывать последовательность операций: сначала выполняются операции, требующие точного совмещения, затем декоративные, и в последнюю очередь защитные покрытия.
Материалы и их совместимость с технологиями
Выбор материала является отправной точкой для определения технологической цепочки. Каждый материал обладает собственным набором характеристик твёрдостью, термостойкостью, пористостью, способностью воспринимать краску или лазерное излучение. Понимание этих характеристик позволяет избежать несовместимых комбинаций и выбрать решение, которое будет одновременно функциональным и эстетичным.
Металлы в наградной продукции представлены латунью, нержавеющей сталью, алюминием и цинковыми сплавами. Латунь традиционно ассоциируется с классическими наградами и хорошо сочетается с гравировкой и эмалевой заливкой. Нержавеющая сталь востребована в современных дизайнах и допускает лазерную гравировку с высоким контрастом. Анодированный алюминий оптимальный материал для сублимационной печати на металле.
Цинковые сплавы используются для литья значков и медалей сложной формы с последующей гальванической обработкой.
Акрил, или оргстекло, занимает лидирующие позиции среди материалов для наградных плакеток благодаря прозрачности, способности пропускать свет и легкости обработки. Лазерная резка акрила даёт гладкие кромки, которые могут быть дополнительно отполированы. Гравировка на акриле создаёт матовое изображение на прозрачном фоне, эффект которого усиливается при подсветке торца.
Для изделий, подвергающихся механическим нагрузкам, следует выбирать литой акрил он более устойчив к растрескиванию, чем экструдированный.
Дерево и натуральные материалы придают подаркам теплоту и уникальность. Каждый экземпляр имеет неповторимый рисунок волокон, что само по себе является формой персонализации. Лазерная гравировка на дереве создаёт контрастное изображение за счёт обугливания поверхности. Тиснение на коже и кожзаменителе придаёт изделиям благородный вид и используется для подарочных наборов, папок и футляров.
Стекло и хрусталь применяются для изготовления эксклюзивных призов; гравировка на стекле выполняется с использованием пескоструйной обработки или лазера с последующей полировкой.
| Материал | Гравировка | Тампопечать | Сублимация | Лазерная резка | Тиснение |
|---|---|---|---|---|---|
| Латунь | Ручная, механическая, лазерная | Ограниченно, по лаковому грунту | Не применяется | Только тонкий лист | Горячее тиснение фольгой |
| Нержавеющая сталь | Лазерная, волоконный лазер | По предварительному грунту | Не применяется | От 500 Вт, до 3–4 мм | Не применяется |
| Анодированный алюминий | Лазерная, снятие оксидного слоя | Ограниченно | Полноцветная печать | Тонкие пластины | Не применяется |
| Акрил | Лазерная, матовый контраст | Широко применяется | По полимерному покрытию | Основной метод обработки | Не применяется |
| Дерево | Лазерная, ручная | Ограниченно, по грунту | Не применяется | Резка и гравировка | Блинтовое, конгрев |
| Кожа и кожзаменитель | Ручная, лазерная | Ограниченно | Не применяется | Раскрой по контуру | Горячее и холодное тиснение |
Контроль качества и типичные ошибки
Контроль качества в производстве эксклюзивных подарков и наградной продукции охватывает все этапы от входного контроля материалов до финальной приёмки готовых изделий. Пренебрежение этим этапом приводит к дефектам, которые могут проявиться как непосредственно после изготовления, так и спустя месяцы эксплуатации.
На этапе макетирования типичной ошибкой является использование растровых изображений для векторных операций. При увеличении логотипа в растровом формате появляется пикселизация, которая становится особенно заметной на гравировке и резке. Второй распространённый дефект неучёт минимальных размеров элементов. Тонкие линии, мелкий текст и близко расположенные элементы могут сливаться при тампопечати или терять читаемость при гравировке.
В процессе производства следует контролировать совмещение цветов при многокрасочной печати, глубину гравировки и однородность тиснения. Для сублимации критическими параметрами являются температура и время прессования: недостаточный нагрев приводит к бледному, недолговечному изображению, избыточный к деформации изделия или размытию контуров. Готовые изделия проверяются на устойчивость изображения к истиранию, влаге и ультрафиолету в соответствии с условиями эксплуатации.
Для эксклюзивных изделий дополнительно оценивается тактильное качество поверхности: отсутствие заусенцев на кромках после лазерной резки, равномерность полировки, отсутствие следов клея или отпечатков пальцев. Упаковка также является частью контроля качества, поскольку повреждения при транспортировке могут свести на нет все усилия производителя.
- Индивидуальная упаковка с ложементом, защитной плёнкой и вкладышем с описанием изделия повышает воспринимаемую ценность подарка и обеспечивает его сохранность.
- Изготовление эксклюзивных подарков и наградной продукции это область, где технологическая грамотность напрямую влияет на художественный результат. Гравировка придаёт изделию необратимость и ценность, тампопечать обеспечивает гибкость форм, сублимация открывает доступ к полноцветным изображениям, лазерная резка и гравировка позволяют работать с точностью до десятых долей миллиметра.
Брендирование распространяет идентичность, персонализация создаёт личную связь, а постпечатная обработка и тиснение формируют финальное восприятие. Макетирование связывает все эти элементы в единую производственную цепочку, где каждый этап влияет на последующий. Владение этим инструментарием позволяет создавать изделия, которые не просто выполняют функцию подарка или награды, но становятся материальными носителями смысла долговечными, выразительными и уместными в каждом конкретном контексте.
Об авторе